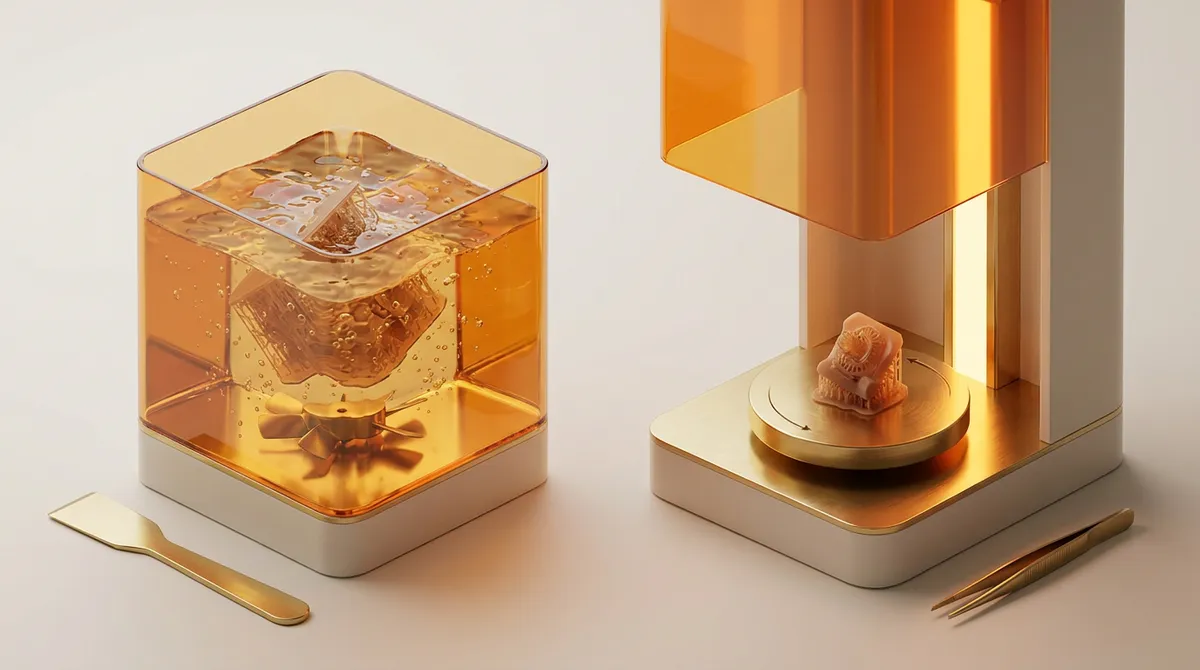
Lavaggio e curing: come si finisce una stampa in resina
Quando la stampante si ferma e il pezzo esce dalla piattaforma di costruzione, il lavoro non è ancora finito: quella superficie appiccicosa e fragile va lavata e trattata con luce UV prima di poterla considerare pronta. Il post-processing è una fase tecnica a tutti gli effetti, con tempi, parametri e possibili errori che influenzano direttamente la qualità finale del pezzo. In questo articolo vediamo come funziona il processo di lavaggio e curing e quali sono gli errori più comuni da evitare.
Perché serve il post-processing
La resina liquida che ricopre il pezzo appena stampato non è ancora completamente polimerizzata. La stampa 3D con tecnologia SLA, DLP o LCD indurisce solo lo strato esposto alla luce, ma sulla superficie resta sempre un velo di resina non reagita, viscosa e potenzialmente irritante al contatto con la pelle. Senza un lavaggio adeguato, questa resina residua compromette la finitura superficiale e impedisce una polimerizzazione uniforme nella fase successiva.
Il curing con luce UV, invece, serve a completare la reazione chimica che dà al pezzo le sue proprietà meccaniche definitive: durezza, resistenza agli urti, stabilità dimensionale. Un pezzo non curato correttamente resta morbido, flessibile in modo anomalo e tende a deformarsi con il tempo.
Il lavaggio in IPA (o alcol isopropilico)
L'alcol isopropilico (IPA) è il solvente più usato per rimuovere la resina non polimerizzata dalla superficie del pezzo. Il procedimento tipico prevede:
- Primo lavaggio: immersione o agitazione del pezzo in IPA per rimuovere lo strato grosso di resina residua, generalmente 3-5 minuti.
- Secondo lavaggio: un passaggio più breve in IPA fresco o filtrato, per eliminare eventuali residui rimasti nelle cavità o nei dettagli fini.
- Asciugatura: aria compressa o semplicemente l'esposizione all'aria per far evaporare completamente il solvente prima del curing.
Alcuni laboratori usano lavatrici a ultrasuoni per raggiungere meglio i dettagli interni o le geometrie complesse, dove il semplice risciacquo manuale rischia di lasciare resina intrappolata. È importante non eccedere con i tempi di immersione: l'IPA può penetrare nella resina non ancora curata e alterarne leggermente le proprietà superficiali se il pezzo resta a bagno troppo a lungo.
Un punto spesso sottovalutato è la qualità dell'IPA stesso: dopo diversi utilizzi il solvente si carica di resina disciolta e perde efficacia. Filtrarlo o sostituirlo periodicamente è necessario per ottenere un lavaggio davvero pulito.
Il curing con luce UV
Dopo il lavaggio e l'asciugatura, il pezzo viene esposto a una fonte di luce UV, generalmente in camere dedicate con lampade a LED che emettono nella banda tra 355 e 405 nm, a seconda della resina utilizzata. Durante questa fase la polimerizzazione si completa in tutto il volume del pezzo, non solo in superficie.
I tempi di curing variano molto in base a diversi fattori:
| Fattore | Effetto sul tempo di curing |
|---|---|
| Tipo di resina | Resine standard curano più in fretta di resine tecniche o flessibili |
| Spessore del pezzo | Pareti sottili curano più velocemente di sezioni massicce |
| Potenza della camera UV | Camere più potenti richiedono meno tempo |
| Temperatura ambiente | Il calore accelera la reazione di polimerizzazione |
| Colore della resina | Resine trasparenti o chiare spesso richiedono tempi diversi da quelle pigmentate |
In genere si parla di tempi che vanno da pochi minuti a 30-60 minuti, ma il dato più affidabile resta sempre quello indicato dal produttore della resina specifica, perché le formulazioni chimiche differiscono molto tra loro.
Errori comuni nel post-processing
Alcuni problemi che si incontrano frequentemente in questa fase non dipendono dalla stampa in sé, ma da un post-processing eseguito male.
- Pezzo ancora appiccicoso dopo il curing: quasi sempre indica un lavaggio insufficiente, con resina residua rimasta sulla superficie che non si è polimerizzata correttamente, oppure un tempo di esposizione UV troppo breve.
- Sovra-curing: esporre il pezzo troppo a lungo alla luce UV rende la resina eccessivamente rigida e fragile, aumentando il rischio di microfratture o rotture nei punti più sottili. Il pezzo diventa anche più incline a ingiallire nel tempo, specialmente con resine trasparenti.
- Deformazioni durante il curing: se il pezzo si scalda troppo durante la fase UV, soprattutto in camere che generano calore, alcune geometrie sottili o sospese possono flettersi leggermente prima che la resina si stabilizzi completamente. Ruotare il pezzo durante il curing o usare supporti adeguati aiuta a distribuire l'esposizione in modo più uniforme.
- Residui di IPA non asciugati: se il pezzo entra in camera UV ancora umido di solvente, il curing risulta meno efficace e la superficie può presentare imperfezioni opache o irregolari.
- Lavaggio insufficiente nei dettagli interni: canali, cavità e geometrie complesse trattengono facilmente resina non lavata, che poi indurisce all'interno rendendo il pezzo difettoso in punti non visibili a occhio nudo.
Quando una stampa è davvero "finita"
Una stampa si considera pronta per la consegna quando ha superato entrambe le fasi in modo controllato: superficie completamente priva di resina residua, asciutta al tatto senza alcuna traccia di viscosità, e polimerizzazione completa verificata attraverso il tempo di curing corretto per quella specifica resina e geometria. Il pezzo finito deve presentare la rigidità e la resistenza previste dalla scheda tecnica del materiale, senza segni di deformazione, ingiallimento anomalo o fragilità eccessiva.
Non esiste una regola universale valida per tutte le resine e tutte le geometrie: il post-processing va sempre calibrato caso per caso, tenendo conto di materiale, spessori e attrezzatura disponibile. Proprio per questo, in un laboratorio di stampa 3D professionale, il tempo dedicato al lavaggio e al curing è parte integrante del processo produttivo, non un semplice passaggio accessorio da sbrigare in fretta.