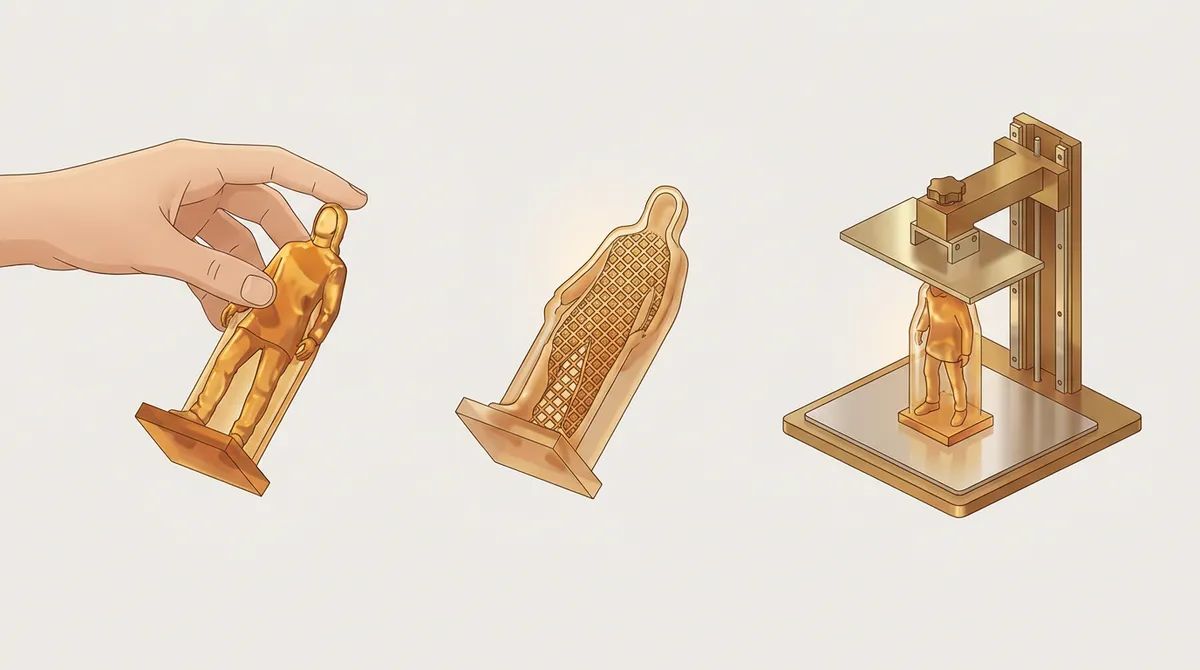
Prima di lanciare qualsiasi stampa in resina, tre decisioni influenzano il risultato finale più di ogni altra impostazione: come orientare il pezzo sul piatto, se e come svuotarlo internamente, e su quale dimensione di riferimento basare la scala. Sono scelte che riguardano la geometria del modello prima ancora che i parametri di stampa, e che determinano quanti supporti servono, dove compariranno i segni residui e quanto tempo e materiale verranno impiegati. In questo articolo vediamo come affrontarle in modo pratico, con un occhio a cosa facciamo noi in MiniForge quando prepariamo i file dei clienti.
Perché l'orientamento conta così tanto
Nella stampa a resina (SLA/DLP/LCD) ogni strato si forma per polimerizzazione e il pezzo viene "tirato" fuori dalla vasca strato dopo strato. Questo significa che l'orientamento del modello sul piatto non è un dettaglio estetico, ma una scelta che incide su:
- Quantità di supporti necessari: superfici sporgenti o sospese senza appoggio richiedono strutture di supporto che vanno poi rimosse.
- Segni visibili post-stampa: dove tocca un supporto resta un piccolo punto di attacco da limare o carteggiare.
- Resistenza meccanica: alcune orientazioni caricano gli strati in modo più favorevole alle sollecitazioni che il pezzo subirà in uso.
- Tempo di stampa: l'altezza complessiva sull'asse Z determina il numero di strati e quindi la durata.
Criteri pratici per orientare un pezzo
- Inclinare leggermente le superfici piane larghe (evita l'effetto "ventosa" e riduce i segni di supporto su zone visibili).
- Nascondere i punti di attacco dei supporti su superfici interne, posteriori o poco visibili quando possibile.
- Evitare, se non necessario, che superfici critiche per l'estetica (volti, loghi, superfici a vista) siano rivolte verso il piatto.
- Considerare l'asse di massima sollecitazione: per pezzi funzionali, orientare in modo che gli strati non siano il punto debole sotto carico.
- Bilanciare tra "meno supporti possibile" e "qualità superficiale accettabile": a volte pochi supporti in più su una zona nascosta valgono meglio di segni su una zona visibile.
Non esiste un orientamento universalmente corretto: dipende dalla forma del pezzo, dalla sua funzione e da dove verrà osservato o toccato. Per questo, nella maggior parte dei casi, l'orientamento viene valutato caso per caso durante la preparazione del file.
Hollowing: cosa significa e quando serve
Lo svuotamento (hollowing) consiste nel togliere materiale dall'interno di un modello, lasciando solo una parete di spessore controllato, invece di stamparlo completamente pieno. Non è un'operazione automatica da applicare sempre: va valutata in base al pezzo.
Quando ha senso svuotare
- Modelli di grandi dimensioni o volumi corposi: riduce sensibilmente la quantità di resina utilizzata e i tempi di stampa.
- Pezzi decorativi o statuine: uno svuotamento ben fatto abbassa peso e costo senza compromettere l'aspetto esterno.
- Riduzione delle tensioni interne: pezzi molto massivi possono generare più stress durante la polimerizzazione; lo svuotamento aiuta anche sotto questo aspetto.
Quando invece non conviene
- Pezzi piccoli, dove il risparmio di resina è marginale rispetto alla complessità aggiunta.
- Componenti funzionali che devono sopportare carichi meccanici importanti, dove la solidità è necessaria.
- Geometrie molto sottili o intricate, dove lo svuotamento rischia di creare pareti troppo fragili.
Un dettaglio da non trascurare: i foretti di drenaggio
Quando un modello viene svuotato, è necessario prevedere uno o più piccoli foretti (foro di drenaggio) che permettano alla resina non polimerizzata di uscire dall'interno della cavità durante la stampa e la fase di lavaggio. Senza questo accorgimento, la resina liquida resta imprisonata all'interno, con rischio di deformazioni, pressione interna nella cavità e superfici che si rompono in post-lavorazione. La posizione dei foretti va scelta in punti poco visibili e comunque coerenti con l'orientamento di stampa.
Scala e dimensioni di riferimento: perché serve conferma esplicita
Un file 3D può essere disegnato in unità diverse (millimetri, centimetri, pollici) o può contenere errori di scala introdotti durante l'esportazione da software diversi. Questo è uno dei problemi più comuni e più insidiosi nella preparazione di un file per la stampa: un modello che sembra corretto a schermo può risultare, una volta stampato, doppio o metà della dimensione prevista.
Per questo motivo, la scala non va mai dedotta automaticamente dal file. È fondamentale stabilire una dimensione di riferimento chiara: ad esempio l'altezza totale del pezzo, la larghezza massima, o una misura specifica indicata dal cliente (come "questo componente deve incastrarsi in un foro di 12 mm").
| Aspetto | Perché è importante |
|---|---|
| Unità di misura nel file | Software diversi usano di default mm, cm o pollici: un errore di conversione cambia la scala di 10 o 25 volte |
| Dimensione di riferimento dichiarata | Permette di verificare che il modello caricato corrisponda alle aspettative reali |
| Tolleranze meccaniche | Per pezzi che devono incastrarsi o accoppiarsi, anche pochi decimi di millimetro di differenza contano |
| Ridimensionamenti impliciti dello slicer | Alcuni software possono riscalare automaticamente per adattarsi al piatto: senza controllo, il pezzo esce a una dimensione diversa da quella voluta |
Il nostro approccio in MiniForge
Proprio per evitare sorprese, in MiniForge confermiamo sempre la dimensione di riferimento con il cliente prima di avviare la stampa. Non applichiamo ridimensionamenti silenziosi né assumiamo che le unità del file siano corrette per default: se un modello arriva senza indicazioni chiare sulla scala, chiediamo conferma della misura desiderata (altezza, larghezza o altra dimensione critica) prima di procedere. Questo passaggio, che richiede solo pochi minuti di comunicazione, evita gli errori più frequenti e costosi nella stampa 3D: pezzi stampati alla scala sbagliata, con conseguente spreco di materiale, tempo e denaro.
Orientamento, hollowing e scala non sono dettagli tecnici marginali, ma le fondamenta su cui si costruisce una stampa riuscita. Una preparazione attenta di questi tre aspetti, prima ancora di impostare i parametri dello slicer, è spesso ciò che distingue un pezzo che risponde alle aspettative da uno che va rifatto.